



鋼製切削ねじ
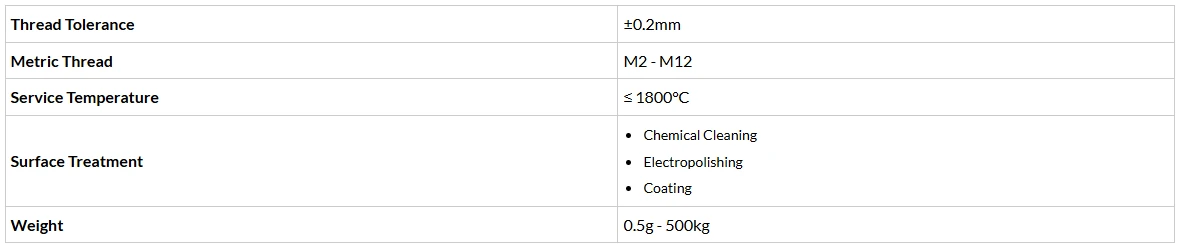
重量範囲 : 0.5g~500kg
寸法公差:±0.2mm
特定の価格とMOQを提供できるように、製品仕様を提供してください。
異なる厚さまたは硬度のプレートを取り付ける場合、鋼切削ねじの頭部形状の選択は、締め付け効果と工具のマッチングに直接影響します。皿頭の設計は表面を平らに保つ必要がある状況に適しており、なべ頭または六角フランジ頭は柔らかい材料のへこみを防ぐために大きな座面を提供できます。 ISO 7049 の十字穴付き皿タッピンねじの寸法規定に従って、溝深さの偏差はプラスまたはマイナス 0.05 mm 以内に制御され、PH2 ビットとの組み合わせで伝達効率が 95% 以上に達し、滑りやビットの飛び出しが効果的に低減されます。-このネジの刃先のすくい角は通常 30 度です。測定された切削トルク データによると、この角度はすくい角 0- 設計と比較して、アルミニウム合金板のタッピングに必要なトルクを約 25% 削減でき、作業疲労と装置負荷を大幅に軽減します。これは、エアコンのケーシングや通信シャーシの組み立てに特に実用的です。-セルフカットによって形成されたねじ山の精度は 6H レベルに達し、ぴったりとフィットし、優れた緩み止め性能を備えています。-
高張力鋼やプリハードン プラスチックなどの加工が難しい--材料の場合、鋼製切削ネジの切削溝の後部に押し出しテーパーを追加することができます。このテーパーを最初に切断してから押し出し、ねじ山の形状をより充実させてバリを減らします。 DIN 7500 Part 1 に従って、タッピンねじの破壊トルクが指定されています-。 ST3.0仕様の切削ねじの場合、破断トルクは1.8Nm以上です。実際に焼入れ焼戻し鋼板にねじ込む場合、ねじ込みトルクは1Nm以下で安定しています。両者の比は約 0.56 であり、安全マージンは十分です。同時に、ISO 16047 のトルク-クランプ力の試験方法に従っています。ネジを 2.0 Nm で締めると、発生するクランプ力は 2,400 N に達します。ネジ締めトルクに対するクランプ力の比率は、Nm あたり約 1,200 N です。この効率的な変換機能は、亜鉛の低い摩擦係数の恩恵を受けています。アルミニウムコーティング。潤滑後、コーティングの摩擦係数は 0.15 から 0.09 に低下し、高速組み立て中の刃先の過熱と焼きなましを効果的に防止します。-。そのため、自動車のシートフレームやリチウム電池モジュールの固定など、接続信頼性や組立速度の要求が高い場面で広く使用されています。
パラメータ
図面設計・確認
顧客から図面を入手するか、仕様書やサンプルを基に図面を作成します。
図面、製品の原材料、表面処理、その他の詳細は双方によって証明されています。

価格と注文
見積もりを提供し、注文数量を確認し、すべての関連情報を含めます。
支払い条件、取引条件、梱包の種類など。

生産と出荷
製品を製造するときは、元の図面とサンプルを正確に遵守してください。
最終検品後、丁寧に梱包し、お客様の元へお届けいたします。


人気ラベル: 鋼切断ネジ、中国鋼切断ネジメーカー、サプライヤー、工場
上一条
無次条
無あなたはおそらくそれも好きでしょう


お問い合わせを送る